


DLC et PVD sont souvent confondus. Pourtant, la différence conditionne la tenue des surfaces, la couleur finale et même la compatibilité avec votre matériau.
Vous vous demandez quelle différence technique et pratique retenir pour un boîtier de montre, un outil ou une pièce décorative ?
Dans cet article, vous allez apprendre la définition utile du DLC, sa résistance réelle, et en quoi elle se distingue du PVD, étape par étape, sans jargon inutile, mais avec des critères concrets pour trancher.
Fondamentaux : procédé vs matériau
La nuance clé à retenir tient en une phrase: PVD est un procédé, DLC est un type de revêtement. C’est la première différence qui oriente vos choix et vos attentes en résistance.
- Définition PVD : dépôt physique en phase vapeur (évaporation ou pulvérisation cathodique sous vide) d’une couche mince.
- Définition DLC : Diamond-Like Carbon, film de carbone amorphe à forte fraction sp3, très dur et à faible frottement.
- Conclusion immédiate : on peut déposer divers matériaux par PVD (TiN, CrN, TiAlN…), alors que le DLC désigne la nature du film.
- Le DLC est posé via PVD avancé, PACVD (chimique assisté par plasma) ou procédés hybrides, selon la température cible.
Dire “revêtement PVD” ne renseigne pas sur la matière. Dire “DLC” renseigne sur la couche, mais pas forcément sur la méthode de dépôt.
C’est cette distinction conceptuelle — procédé vs matériau — qui crée la vraie différence perçue sur la dureté, la couleur et l’adhérence finale.

Résistance réelle : usure et corrosion
Sur le terrain, la différence la plus tangible se voit dans la tribologie: usure, frottement et tenue aux rayures. Le DLC excelle par sa microdureté et son faible coefficient de friction.
- DLC: dureté souvent > 2 000 HV, frottement bas (~0,05–0,2), excellente résistance à l’usure sur pièces mobiles.
- PVD nitrures/carbures (TiN, TiAlN, CrN…): 2 000–3 000 HV typiques, très bons contre l’abrasion et parfois la corrosion.
- Épaisseurs: DLC 1–3 μm; décoratif PVD souvent 0,3–1 μm. Plus la couche est épaisse et bien adhérée, meilleure est la tenue.
- La corrosion dépend du film (CrN, carbone hydrogéné, multicouches) et surtout de la préparation du substrat.
| Critère | DLC (carbone amorphe) vs PVD (nitrures/carbures) |
|---|---|
| Nature | DLC = matériau très dur et lubrifiant; PVD = procédé déposant TiN, CrN, TiAlN, etc. |
| Usure/frottement | DLC: frottement faible, excellente tenue à l’usure; PVD nitrures: très résistant, mais frottement plus élevé. |
| Corrosion | DLC: bon écran; CrN/TiN: très bons aussi; la préparation et la porosité restent décisives. |
| Épaisseur typique | DLC: 1–3 μm; décoratif PVD: 0,3–1 μm; outils PVD: jusqu’à quelques μm. |
La “coquille d’œuf” menace tout film très dur sur un substrat mou: un choc enfonce le support et la couche se fissure. Dureté du support et adhérence sont cruciales.
Pour limiter ces risques, un rangement protégé des boîtiers traités est pertinent; voyez par exemple ces coffrets rigides en matériau technique qui réduisent les frottements et impacts au quotidien.
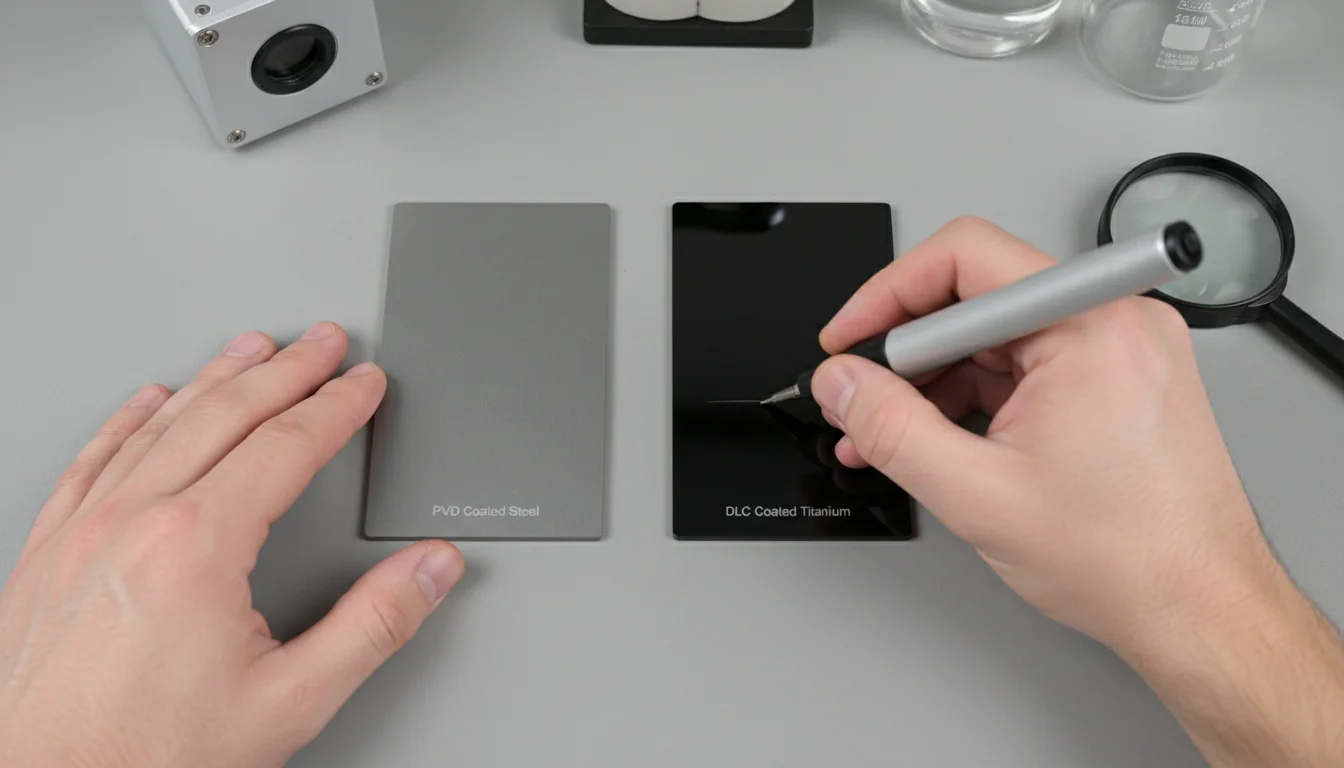
Aspect et teinte : noir profond vs décoratif
Autre différence notable: l’esthétique. Le DLC vise souvent un noir profond, homogène et mat, tandis que des couches PVD classiques offrent une palette large (or, bronze, anthracite, etc.).
- DLC noir: rendu technique, discret, avec une texture visuelle dense. Idéal quand le noir doit rester noir longtemps.
- PVD décoratif: choix étendu de couleurs et brillance; idéal pour signatures visuelles et déclinaisons saisonnières.
- La finition de base (polie, sablée, brossée) influence fortement l’aspect final, quel que soit le film.
- Épaisseur et micro-rugosité participent à l’éclat, à la profondeur et à la manière dont la lumière s’accroche.
Décidez d’abord de la finition du substrat. Une base polie donnera un noir DLC plus “profond” qu’un support microbillé.
Pour comprendre l’impact d’une texture sur le rendu, lisez notre décryptage de finition: comment identifier un brossage net et anticiper la teinte finale après dépôt.

Procédés de dépôt : températures et formes
La différence s’exprime aussi par la thermique et la géométrie. Les contraintes de température, de vide et de ligne de visée ne sont pas les mêmes entre procédés.
- PVD: 200–450 °C environ; évaporation par arc ou pulvérisation cathodique (magnétron, HiPIMS) pour couches minces denses.
- CVD: 800–1 000 °C; excellentes adhérences mais substrats limités par la chaleur (éviter l’aluminium, polymères).
- PACVD: réactions “chimiques” activées par plasma à ~150–200 °C; utile pour un DLC sur matériaux sensibles à la chaleur.
- Géométrie: les procédés sous vide restent “visuels”; trous profonds et contre-dépouilles demandent stratégie de rotation/masquage.
Un système hybride de type PACVD rend possible le dépôt en phase vapeur à 150–200 °C avec d’excellentes adhérences sur pièces sensibles.
Au quotidien, protéger la mécanique d’une montre traitée — sans alimenter les frottements — aide la tenue du film. Les supports d’horlogerie en bois limitent les contacts agressifs et stabilisent le rangement.

Usages ciblés : efficacité selon l’application
La différence prend un sens concret quand on parle d’usage. Ce qui est optimal pour un outil n’est pas toujours le meilleur pour un boîtier de montre ou un composant médical.
- Horlogerie: DLC noir pour sobriété durable; PVD décoratif pour déclinaisons de teintes. Attention à la dureté du boîtier (acier vs titane).
- Outils/usinage: TiAlN/CrN par PVD pour chaleur et abrasion; DLC pour réduire l’adhérence et la friction dans certains alliages légers.
- Mobilité/sports: pièces soumises à frottements récurrents gagnent à utiliser DLC pour limiter l’usure et le bruit de contact.
- Dispositifs sensibles: PACVD pour compatibilité thermique; choisir le substrat adapté (acier, titane; éviter PVC à chaud).
Posez 3 questions: température supportée, géométrie à couvrir, et priorité (usure vs couleur). La réponse guide le couple procédé/matériau.
La réflexion “usage d’abord” vaut pour d’autres matières: notre approche comparative sur les élastomères l’illustre bien, par exemple dans la logique des différences présentée pour un polymère technique FKM versus caoutchouc classique.

Essais et critères : mesurer la tenue
Comparer DLC et PVD exige des mesures. Sans caractérisation, la différence perçue reste subjective. Voici les tests qui comptent vraiment.
- Microdureté (HV): compare l’échelle des films (DLC, TiAlN, CrN). Attention aux gradients d’interface.
- Test de rayure et d’adhérence: seuil de délamination; reflète la préparation de surface et les contraintes internes.
- Tribologie: coefficient de frottement, usure en charge; utile pour l’outillage et les boîtiers soumis aux frottements.
- Brouillard salin et corrosion: sensibilité aux porosités et défauts; multicouches possibles pour barrer les chemins de corrosion.
Un film peut être très dur et néanmoins s’écailler si la propreté, l’activation de surface ou le dégazage sont insuffisants. L’adhérence prime.
Dernier point de différence: l’épaisseur utile. Une couche “trop” épaisse sur un angle vif fissure plus vite. La géométrie oriente le compromis optimal.
Guide express : trancher entre DLC et PVD
- Définissez l’objectif: usure minimale, couleur spécifique, ou les deux.
- Vérifiez la température supportée par le substrat (aluminium, acier, titane…).
- Analysez la géométrie: pièces à trous profonds ou arêtes vives.
- Choisissez la combinaison: DLC/PACVD pour friction basse; TiAlN/CrN pour chaleur et abrasion.
- Exigez les essais clés: HV, rayure, tribologie et corrosion.
Sur boîtier doux (acier à ~200 HV), préférez une sous-couche d’accrochage et une épaisseur maîtrisée pour éviter l’effet “coquille”.
DLC, qu’implique sa définition concrètement ?
Un film carbone amorphe à forte composante sp3. Cela explique sa dureté, son faible frottement et une différence de tenue face à l’usure par rapport à des couches PVD décoratives.
En quoi la différence avec le PVD change mon choix ?
PVD décrit la méthode, pas la matière. La différence clé: ciblez une couleur précise via PVD ou une performance friction/usure via DLC, selon l’usage prioritaire.
Le DLC est-il toujours plus résistant ?
En frottement et micro-rayures, souvent oui. Mais sans bonne adhérence et support assez dur, la différence s’efface. Les essais d’adhérence sont décisifs.
Quid de la corrosion : DLC vs couches PVD ?
Les deux peuvent protéger. Des multicouches (CrN + couches barrière, DLC dense) réduisent les porosités. La préparation de surface fait la différence.
Sur aluminium ou PVC, que choisir ?
Évitez les dépôts à haute température. PACVD ou PVD basse température conviennent mieux à l’aluminium. Le PVC n’est pas un bon candidat aux dépôts sous vide chauds.
Pourquoi mon boîtier noir s’éclaircit aux arêtes ?
Angles vifs et chocs répétés induisent micro-fissures. La différence ne vient pas que du film: la géométrie et la dureté du support pèsent autant.
Comment entretenir une surface DLC ou PVD ?
Évitez les abrasifs et solvants agressifs. Un chiffon microfibre doux suffit. La prévention (rangement, chocs limités) fait la vraie différence de longévité.
Retenez cette clé: le PVD est une voie de dépôt, le DLC une matière déposée. C’est cette différence qui dicte l’esthétique, l’usure et la compatibilité thermique.
- Objectif d’usage: couleur et décoratif (PVD) vs frottement/usure (DLC).
- Procédé/Température: PVD 200–450 °C; PACVD ~150–200 °C pour pièces sensibles.
- Adhérence/Support: préparez le substrat, maîtrisez l’épaisseur et les arêtes.
Pour affiner votre grille d’analyse des “différences” matière/procédé, lisez aussi notre approche comparative appliquée aux élastomères: comprendre FKM vs caoutchouc aide à poser les bons critères techniques.
0 commentaire